
So beheben Sie den Kantenwellenfehler bei Kantenanleimmaschinen | M-shineTech
Zeit:18-09-2026
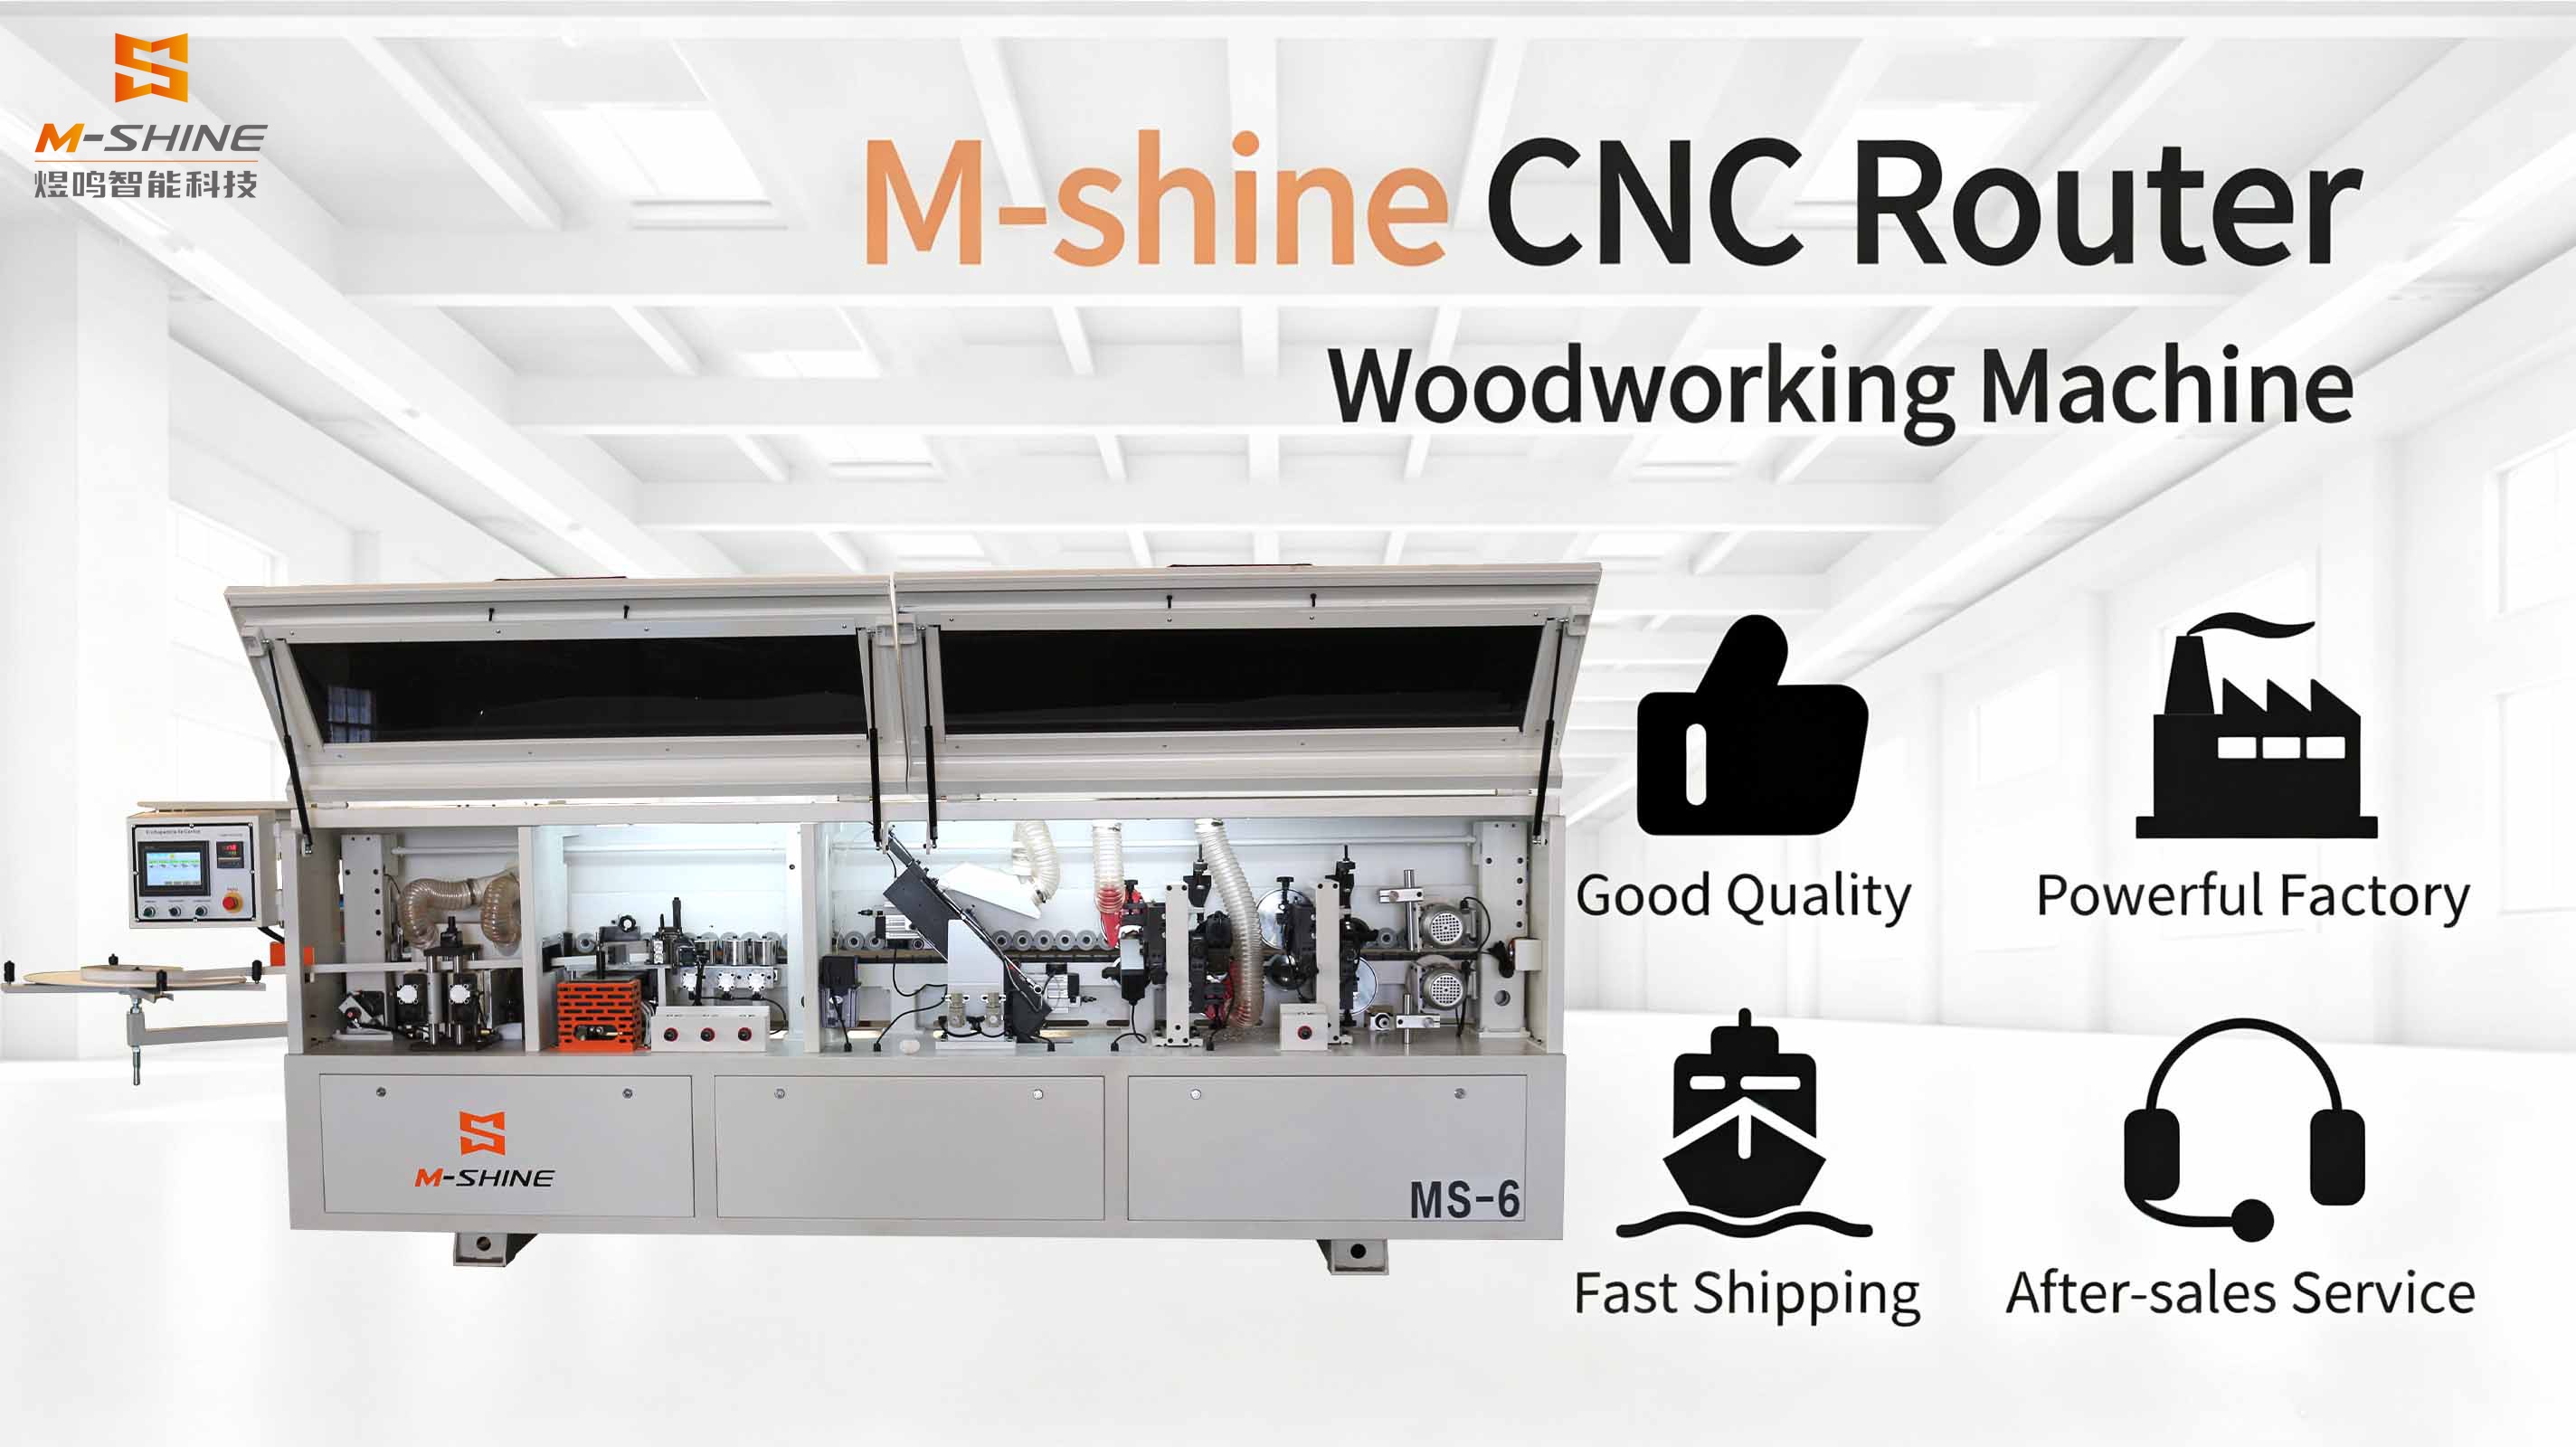
Der schnell rotierende Feinfräser der Kantenanleimmaschine hinterlässt naturgemäß kreisförmige Riffelungen durch die Schneidzähne. Normalerweise entfernt die nachfolgende Ziehklingeneinheit diese Messerspuren. Bei unvollständigem Abziehen entstehen deutliche Wellen. Darüber hinaus können ein instabiler Plattenvorschub, defekte Andruckrollen, verschlissene Schneidwerkzeuge und minderwertiges Kantenband ebenfalls Riffelungen verursachen. Die automatische Kantenanleimmaschine und die PUR-Kantenanleimmaschine von M-shineTech verfügen über verwindungssteife Rahmen, die Vibrationsriefen bei der Massenproduktion mit hohem Durchsatz erheblich reduzieren.
1. Die meisten Riffelungen entstehen im Fräs- und Abziehsystem
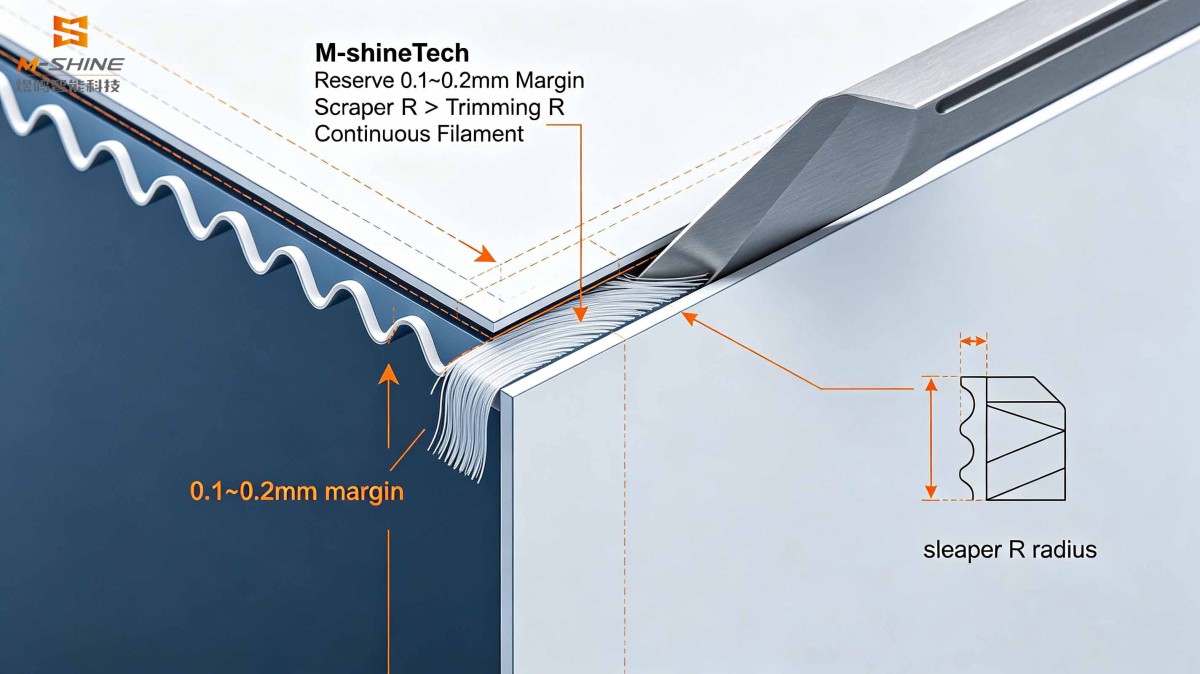
- Nach dem Feinfräsen kein Aufmaß vorhanden, die Ziehklinge kann nicht ordnungsgemäß arbeiten Ursache: Beim Feinfräsen wird zu viel Material abgetragen, sodass auf dem Kantenband kein überschüssiges Material für die Ziehklinge verbleibt. Die Zahnspuren bleiben bestehen und bilden direkt Riffelungen. ✅Lösung: Nach dem Feinfräsen ein Aufmaß von 0.1~0.2mm an der Kante des Kantenbands belassen. Beim Abziehen sollte ein dünner und flexibler, durchgehender Span entstehen. Spröde Späne, die leicht brechen, weisen auf ein unzureichendes Aufmaß hin.
- Nicht übereinstimmende Radien von Feinfräser und Ziehklinge Ursache: Wenn der R-Radius des Feinfräsers größer ist als der der Ziehklinge, kann die Ziehklinge nicht vollständig an der Fasenrundung anliegen, sodass auf der gekrümmten Oberfläche Restspuren des Messers zurückbleiben. ✅Lösung: Die Einstellung für den Radius der Ziehklinge anpassen. Den R-Radius der Ziehklinge geringfügig größer als den des Feinfräsers einstellen, um die vollständige Bearbeitung der gesamten Fasenfläche sicherzustellen.
- Unzureichender Anpressdruck beim schwimmenden Abziehen, lockeres Abtastrad, zu großes Lagerspiel Ursache: Ein geringer Federdruck der Abzieheinheit, ein wackelndes Abtastrad und verschlissene Lager führen dazu, dass die Ziehklinge springt und periodische Riffelungen verursacht. ✅Lösung: Den Federdruck der Abzieheinheit erhöhen; Lager mit zu großem Spiel prüfen und ersetzen; den Werkzeughalter festziehen, um Vibrationen zu beseitigen.
- Stumpfe oder ausgebrochene Schneidwerkzeuge, lockere Werkzeugspannung Ursache: Verschlissene oder ausgebrochene Feinfräs-/Abziehklingen oder locker gespannte Werkzeugschäfte lösen bei Hochgeschwindigkeitsbearbeitung Spindelvibrationen aus und erzeugen Riffelungen. ✅Lösung: Schneidwerkzeuge schärfen oder ersetzen; den Werkzeugsitz fest verriegeln und den Spindelrundlauf prüfen.
2. Probleme beim Plattenvorschub, bei Andruckrollen und beim Transportsystem der Kantenanleimmaschine
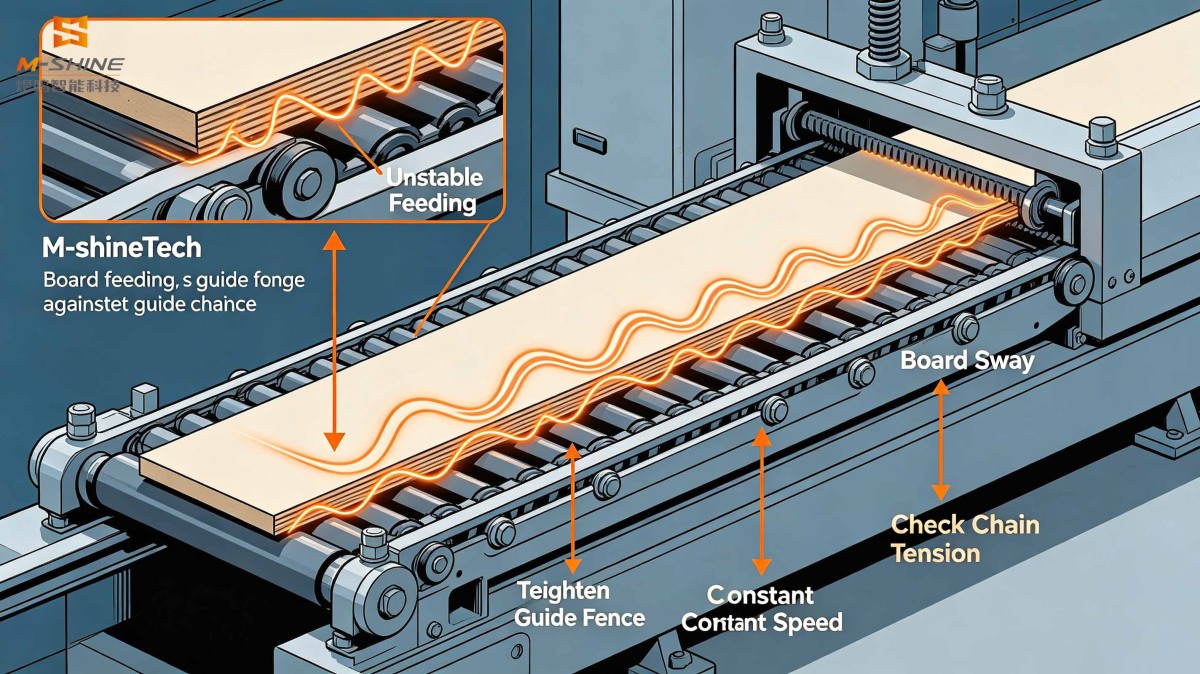
- Instabile Vorschubgeschwindigkeit und Plattenschwingungen Ursache: Lose Vorschubanschläge, rutschende Förderketten und Platten, die nicht dicht am Führungsanschlag anliegen. Die Platte bewegt sich während des Transports leicht nach links und rechts, wodurch Wellen auf dem Kantenband entstehen. ✅Lösung: Den Vorschubanschlag festziehen, damit die Platten dicht an der Führung anliegen; die Kettenspannung prüfen; bei Platten derselben Charge eine konstante Vorschubgeschwindigkeit einhalten und Geschwindigkeitsschwankungen vermeiden.
- Andruckrollen mit Klebstoffresten, Verschleiß oder ungleichmäßigem Druck Ursache: Erstarrte Schmelzklebstoffreste auf der Rollenoberfläche und durch Alterung ungleichmäßiger Gummi. Schwankender Druck hebt das Kantenband durch Klebstoffpartikel an und bildet Riffelungen. ✅Lösung: Klebstoffreste auf den Andruckrollen in jeder Schicht entfernen; stark verschlissene Rollen ersetzen; einen gleichmäßigen Druck aller Andruckrollen sicherstellen und übermäßigen Druck an einzelnen Punkten vermeiden.
3. Faktoren im Zusammenhang mit dem Kantenband der Kantenanleimmaschine
- Kantenband mit großer Dickentoleranz oder weichem Material verformt sich beim Durchlaufen der Andruckrollen und Fräseinheiten leicht und bildet Riffelungen.
- Übermäßige Spannung oder thermische Schrumpfung des Kantenbands verursacht nach dem Verkleben mit der Platte Wellen. ✅Lösung: Kantenband mit stabiler Dickentoleranz verwenden; die Spannung der Abwickeleinheit reduzieren; Kantenband in Werkstätten mit niedriger Temperatur vorab erwärmen.
4. Einfache Reihenfolge zur Fehlerbehebung
- Eine Testplatte nur durch die Feinfräseinheit führen und die Abzieheinheit umgehen, um sie auf Riffelungen zu prüfen:
- Wenn Riffelungen auftreten: Die Riffelungen werden durch den Feinfräser erzeugt → Schwerpunkt auf die Einstellung des Abziehaufmaßes, der Radiusanpassung und des Abziehdrucks legen.
- Keine Riffelungen nach dem Feinfräsen, aber Riffelungen treten nach dem Abziehen auf: Springen der Ziehklinge, übermäßiger Druck oder eine ausgebrochene Ziehklinge.
- Prüfpunkte: Prüfen, ob das Abtastrad wackelt, ob sich Klebstoffreste auf den Andruckrollen befinden und ob die Schneidwerkzeuge scharf sind.
- Überprüfung: Für das Feinfräsen ein Aufmaß von 0.1–0.2mm belassen; den R-Radius der Ziehklinge geringfügig größer als den R-Radius des Feinfräsers einstellen, damit dünne und durchgehende Abziehspäne entstehen.
5. Häufig gestellte Fragen
- Bei Maschinen mit Grob- und Feinfräsen: Das Grobfräsen entfernt den größten Teil des Aufmaßes, während das Feinfräsen nur die Präzisionsbearbeitung übernimmt. Hohe einmalige Schnittbelastungen auf den Feinfräser vermeiden, da diese leicht Vibrationen und Riffelungen verursachen. Die automatische Kantenanleimmaschine von M-shineTech ist serienmäßig mit einer Doppel-Frässtruktur ausgestattet und bietet eine hervorragende Stabilität bei Hochgeschwindigkeitsbetrieb.
- Bei hochglänzenden Türplatten: Nach dem Abziehen ist ein Polieren erforderlich. Verschmutzte Polierscheiben verstärken die optische Wirkung von Riffelungen. Die Poliertuchräder regelmäßig reinigen.
- Resonanz: Ein lockerer Maschinenrahmen oder Werkzeughalter kann bei hoher Drehzahl periodische Wellenmuster verursachen. Die Schrauben des Werkzeughalters festziehen. Bei einer PUR-Kantenanleimmaschine ist die Rahmensteifigkeit bei der PUR-Verarbeitung bei hohen Temperaturen besonders wichtig, um resonanzbedingte Riffelungen zu reduzieren.

Vorherige Seite:Bereits die erste
Nächste Seite:Bereits der letzte
Verwandte Artikel
Online-Nachricht
JINAN M-SHINE